带锯条选购全指南:从双金属到硬质合金,看懂规格、价格与定制要点
在金属切削加工领域,带锯条虽然只是机床上的一个耗材,却直接决定了下料效率、切口质量和综合成本。很多企业在采购时只盯着"带锯条价格"比来比去,结果买回来的锯条不是断带频繁,就是切几刀就钝,算上停机换条和废料损失,反而更贵。本文从实际使用场景出发,把带锯条的材质分类、规格参数、价格构成、定制流程和日常维护讲清楚,帮助采购和技术人员少走弯路。
带锯条到底是一种什么样的刀具
带锯条是一条首尾焊接成环状的柔性锯带,张紧在锯床的两个锯轮上循环运转,靠锯齿逐齿切削工件。与圆锯片、弓锯相比,带锯条的优势在于切口窄、材料利用率高、切削过程平稳,特别适合棒料、管材、型材和大型锻件的中长料切断。在钢铁、有色金属、模具、汽车零部件、轴承、五金紧固件等行业的下料车间,带锯床配带锯条几乎是标配组合。
一条带锯条的性能由几个要素共同决定:齿材的硬度与耐磨性、齿型的排屑能力、背材的疲劳强度、焊接接头的可靠性。这四者中任何一项短板,都会在实际切削中暴露出来。所以判断一条锯条好不好,不能只看齿尖硬度,还要看它能不能在长时间循环弯曲中不断裂。
双金属带锯条与硬质合金带锯条怎么选
按齿部材料划分,目前市场上主流是两大类:双金属带锯条和硬质合金带锯条。
- 双金属带锯条:齿部采用高速钢,背部采用弹簧钢或合金钢,通过电子束焊接复合而成。它的特点是韧性好、抗冲击、通用性强,能切碳钢、合金钢、不锈钢、工具钢等多种材料,价格也相对亲民,是绝大多数下料车间的第一选择。M42材质在硬度和耐磨性上表现均衡,适合批量切中低碳钢和一般合金钢;M51含钴量更高,红硬性更好,用于不锈钢、高温合金等难切材料时寿命优势明显。
- 硬质合金带锯条:齿尖采用硬质合金齿块,硬度可达HRA90以上,耐磨性远超高速钢。它适合切削高硬度材料、大截面工件和对切口精度要求高的场合,比如模具钢、钛合金、镍基合金。缺点是脆性大、怕冲击,对锯床刚性、张紧力和操作规范要求高,一旦进给过快或工件夹持不牢,很容易崩齿。价格通常是双金属锯条的数倍,必须用出寿命优势才划算。
简单说:常规碳钢、合金钢批量下料,双金属带锯条性价比最高;高硬度、难加工材料或对切口质量有严格要求,再考虑硬质合金带锯条。进口带锯条在材料一致性和接头工艺上确实有积累,但国产头部厂家的差距正在缩小,采购时不妨做同工况对比测试,用数据说话。
带锯条规格参数:齿距、宽度、厚度一个都不能错
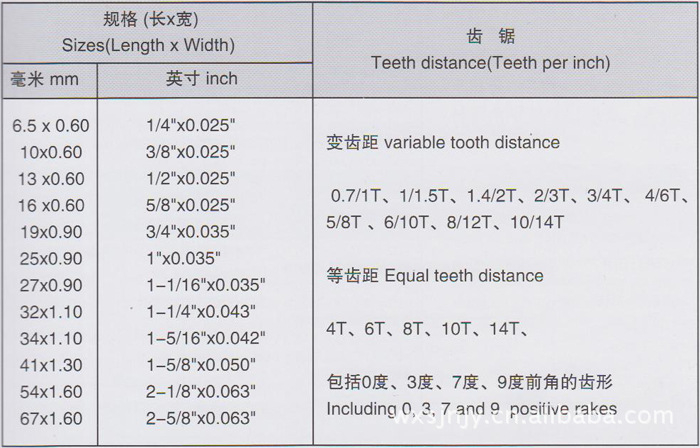
选错规格是带锯条早期失效最常见的原因之一。带锯条规格主要看三项:宽度、厚度、齿距。
宽度和厚度由锯床型号决定,必须与锯轮直径和导向装置匹配。宽度过大装不进去,过小则刚性不足、容易跑偏。厚度影响张紧力和抗弯疲劳,薄条切小料省材料,厚条切大料更稳。
齿距是选型的关键。常用表示方法有等齿距和变齿距两种,变齿距能有效抑制振动、改善排屑。选齿距的基本原则是:工件截面越厚、材料越软,齿距越大;截面越薄、材料越硬,齿距越小。一个实用的经验是保证同时参与切削的齿数在6到12个之间,少于6齿容易崩齿,多于12齿则排屑空间不足、齿沟堵塞。切薄壁管、小规格型材时,如果齿距选大了,锯齿容易勾住工件造成打齿,这时候就得换细齿。
此外还要注意齿型角度。前角大小影响切削力和排屑,针对不锈钢、铝材、铜材等不同材料,厂家会推荐不同的齿型设计。采购时把工件材质、截面尺寸、批量大小告诉供应商,让对方给出齿距建议,比自己在参数表里猜要靠谱得多。
带锯条价格由什么决定
很多人问带锯条价格为什么差别那么大,同规格的条子有的几十元,有的几百元。价格差异主要来自四个方面:
- 材料成本:高速钢的牌号、钴含量、背材等级直接拉开成本差距,M51自然比M42贵。
- 制造工艺:齿部热处理是否均匀、焊接接头是否牢固、齿尖刃磨精度如何,都影响良品率和成本。
- 品牌溢价:进口带锯条包含关税、物流和品牌费用,价格高出一截并不奇怪。
- 采购批量:带锯条批发与零售的单价差别明显,长期用量稳定的企业按批量采购能省下可观成本。
更合理的评估方式是算"单刀成本":一条锯条的价格除以它实际切出的刀数或切下的面积。便宜的锯条如果寿命只有一半,单刀成本反而更高。建议企业建立简单的使用记录,把每条锯条的切削量记下来,用数据判断哪种更划算。
南京带锯条厂家的供货与定制能力
对于长三角地区的制造企业来说,就近选择南京带锯条厂家有明显好处:交期短、响应快、技术支持能到现场。锯条属于持续消耗品,一旦断供就会影响下料进度,本地化供应能降低这种风险。
带锯条定制通常涉及几个方向:非标长度焊接、特殊齿距和齿型、特定材质组合、以及针对某类工件(比如大直径管材、异形截面型材)的专用齿型。定制前需要提供工件图纸、材质牌号、锯床型号和现有切削参数,厂家据此推荐方案并做试样。规范的定制流程一般包括需求确认、样品试切、参数调整、批量交付几个环节,跳过试切直接上批量是有风险的。
锯床带锯条属于配套耗材,采购时最好把锯床品牌、锯轮直径、导向臂结构一并说明,避免出现装不上或者张紧不足的问题。质量检测方面,正规厂家会对齿尖硬度、接头强度、锯条直线度和焊接质量做抽检,采购方也可以要求提供检测报告。
用好带锯条的几个实操要点
再好的锯条,使用不当也发挥不出寿命。以下几点在日常生产中值得注意:
- 新锯条要磨合:前几刀降低进给速度和切削压力,让齿尖形成微小的承载面,能显著延长寿命。直接满负荷开切是新手常犯的错。
- 张紧力要到位:张紧不足会导致锯条打滑、跑偏、切斜,张紧过度则加速疲劳断裂,按锯床说明书调整即可。
- 切削液浓度和流量要稳定:切削液承担冷却和排屑双重作用,浓度过低或喷嘴堵塞,齿尖温度骤升,磨损会成倍加快。
- 导向块间隙定期检查:导向块磨损后间隙变大,锯条在切削中摆动,切口变斜,锯条也容易断。
- 断带先查原因再换条:断带往往不是锯条本身的问题,进给过快、工件夹持不牢、齿距选错、锯轮磨损都可能造成断带,不查明原因就换新条,问题还会重复出现。
结语
带锯条是典型的小耗材、大影响。选型时把材质、规格、齿距和工件特性匹配好,采购时算清单刀成本而不是只比单价,使用中做好磨合、张紧和切削液管理,才能真正把下料成本降下来。百穆锯业长期供应双金属带锯条、硬质合金带锯条及各类锯床配套锯条,支持规格定制与批量批发,欢迎有下料需求的企业带着工件参数来沟通,用试切数据找到最适合的那一款。