带锯条选购全指南:从双金属到硬质合金,南京带锯条厂家教你怎么挑
在金属切割、木材加工乃至食品分切等制造环节中,带锯条往往是决定下料效率与切口质量的关键耗材。很多采购人员第一次接触带锯条时,容易被"双金属""硬质合金""齿距""齿形"这些术语绕晕,也不清楚批发和定制之间差在哪里。本文从实际使用场景出发,把带锯条的分类、选型、价格构成和采购要点讲清楚,帮助工厂少走弯路。
带锯条到底是什么?先弄清它的工作原理
带锯条是一种环形闭合的带状切削刀具,套在锯床的两个锯轮上循环运转,靠锯齿连续切削工件。与圆锯片、弓锯相比,带锯条的切口窄、材料损耗小、连续切削效率高,特别适合棒料、型材、板材的批量下料。常见的锯床带锯条按材质主要分为双金属带锯条和硬质合金带锯条两大类,前者占市场用量的大头,后者则用于高硬度、难加工材料的精密切割。
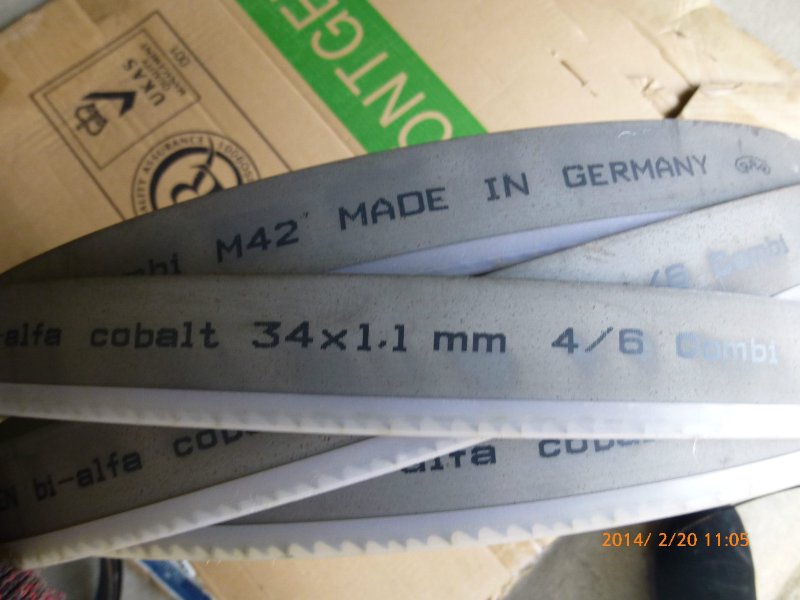
一条带锯条的性能,取决于齿材、背材、齿形和焊接工艺四个要素。齿尖负责切削,背材负责承受张紧力和疲劳循环,两者匹配不好,再贵的齿材也发挥不出来。这也是为什么同样规格的带锯条,不同厂家做出来的寿命能差出一倍以上。
双金属带锯条与硬质合金带锯条:怎么选不踩坑
双金属带锯条的齿部通常采用高速钢,背部采用弹簧钢或合金钢,通过电子束焊接连成一体。它的优势是韧性好、抗冲击、价格适中,适合切割碳钢、合金钢、不锈钢、铸铁以及铝型材等大多数常规材料。对于中小批量的下料车间,双金属带锯条基本是默认选项。
硬质合金带锯条的齿尖采用硬质合金颗粒,硬度远高于高速钢,耐磨性强,适合切割高温合金、钛合金、淬火钢、模具钢等高硬度材料,也常用于对切口精度要求高的场合。它的短板是脆性较大,对锯床刚性、进给控制和操作规范要求更高,价格也明显高于双金属产品。选型时不要盲目追求"越硬越好",先看工件材质和锯床状态,再决定齿材等级。
- 普通碳钢、结构钢批量下料:优先双金属带锯条,性价比高。
- 不锈钢、轴承钢、模具钢:选高钴或含钴双金属带锯条,兼顾耐磨与韧性。
- 高温合金、淬火件、精密切断:考虑硬质合金带锯条,配合刚性好的锯床。
- 铝、铜等有色金属:选用大齿距、大容屑槽齿形,防止粘齿。
带锯条规格与齿形:选错齿距等于白买
带锯条规格主要包括宽度、厚度、齿距和齿形。宽度和厚度要与锯床锯轮匹配,随意加宽会加剧疲劳断裂;齿距则要根据工件截面尺寸来定。基本原则是:切削厚实工件用大齿距,保证容屑空间;切削薄壁管、型材用细齿距,避免同时参与切削的齿数太少导致崩齿。常见的齿距有3/4、4/6、5/8、6/10、8/12、10/14等变齿距规格,变齿距设计能有效抑制共振,切口更平整。
齿形方面,标准齿适合通用切割,钩齿适合软材料和厚料,抗拉齿适合不锈钢等难加工材料。很多用户反馈锯条"用不久就断",排查下来往往是齿距选大了、进给过快,或者锯轮磨损导致张紧力不均。选规格时把工件截面、材质硬度和锯床参数一起考虑,比单纯比价格更有意义。
带锯条价格受哪些因素影响
带锯条价格并不是一个固定数字,同样长度和宽度的产品,价差可能来自齿材等级、背材品质、焊接工艺、品牌溢价和采购批量。进口带锯条在材料一致性和寿命稳定性上有优势,单价偏高;国产优质产品在常规工况下已经能满足大部分需求,性价比更突出。批发采购时,按整卷或批量下单通常能拿到更低的单价,但要注意库存环境,带锯条受潮或长期受压会变形,影响使用。
另外,价格低不等于成本低。一条锯条的真实成本要按"每刀切割成本"来算,也就是锯条价格除以可切割面积。寿命长、换条次数少的产品,即便单价高一些,综合成本反而更低。采购时不妨要求厂家提供材质说明和试用样品,用实际切割数据说话。
南京带锯条厂家能提供哪些定制与批发服务
不同工厂的锯床型号、切割材料和工艺节拍差异很大,标准规格未必完全匹配。有经验的南京带锯条厂家会根据客户工件尺寸、材质和锯床参数,提供带锯条定制服务,包括长度焊接、齿距选择、齿形调整和齿尖材质匹配。对于用量稳定的企业,带锯条批发合作还能配套锯床调试、切削参数建议和断条原因分析,帮助车间把耗材管理做得更细。
百穆锯业长期服务于钢铁、有色金属、机械制造、汽车零部件、模具、木材加工、塑料橡胶等行业的切割需求,产品覆盖双金属带锯条、硬质合金带锯条及各类锯床配套锯条。无论是标准规格批发,还是按图定制的非标长度,都可以根据实际工况给出选型建议。采购前把材料牌号、工件截面、锯床型号和日均切割量沟通清楚,选型会更有针对性。
日常使用中延长带锯条寿命的几个细节
- 新锯条安装后先低速磨合,用较小进给跑几十刀,让齿尖逐步适应。
- 检查锯轮和导向块磨损情况,张紧力按锯床说明设定,过紧过松都伤锯条。
- 切削液浓度和流量要跟上,尤其切割不锈钢和合金钢时不能干切。
- 不同材质分开使用锯条,避免一条锯条反复切软硬差异大的材料。
- 停机时松开张紧,长期存放要防潮防压,避免齿尖磕碰。
带锯条看似是简单的耗材,背后却涉及材料、齿形、锯床状态和操作习惯的系统配合。选对规格、用对参数、找对供应商,切割效率和刀具成本都会有明显改善。如果你正在为下料效率发愁,不妨从核对现有锯条规格和齿距开始,很多问题在选型阶段就能解决。