带锯条选型与采购全指南:从规格参数到批发定制的实用干货
在金属加工、木材开料、食品分割等制造场景中,带锯条虽然只是一条看似简单的环形钢带,却直接决定了切割效率、材料损耗和单件成本。很多采购人员拿到一张锯床参数表,面对"27×0.9×3/4T""M42""硬质合金"这类标注时往往一头雾水。本文从实际使用角度出发,把带锯条的规格、材质、齿型、价格构成和定制流程讲清楚,帮助你在批发采购时少走弯路。
带锯条到底是什么:结构决定性能
带锯条是一条首尾焊接成环形的柔性切削工具,安装在带锯床上做单向循环运动,靠锯齿逐个切削工件。它的基本结构包括锯背(背材)、齿尖(齿材)和焊缝三部分。锯背负责承受张紧力和反复弯曲疲劳,齿尖负责切削,两者通过电子束焊接连成一体,这也是"双金属带锯条"名称的由来。
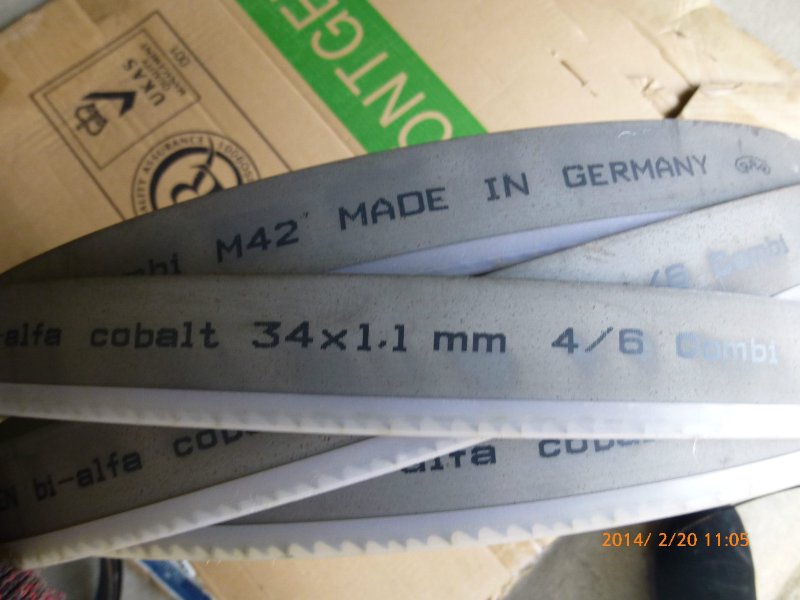
理解这个结构很关键:锯背强度不足,锯条容易断带;齿尖硬度不够,锯齿磨损快、切口偏斜;焊缝质量差,断带往往就发生在接头处。所以判断一条带锯条的好坏,不能只看价格,要看背材与齿材的匹配、热处理工艺和焊接精度。
常见带锯条分类与适用场景
双金属带锯条
目前工业切割的主力产品。齿尖采用高速钢(常见M42、M51),锯背采用弹簧钢或合金钢,兼顾耐磨性与抗疲劳性。M42含钴量高,红硬性好,适合切割不锈钢、合金钢、模具钢等难加工材料;M51硬度更高,用于高硬度工件和高速切割。普通碳钢、低合金钢的下料,用常规M42即可,性价比最合适。
硬质合金带锯条
齿尖采用硬质合金齿块,硬度远高于高速钢,耐磨性突出,适合切割高温合金、钛合金、淬火钢、复合材料等高硬度或 abrasive 性强的材料。缺点是脆性大、对锯床刚性和操作规范要求高,一旦进给过快容易崩齿。选购时要确认锯床的功率、张紧力和导向装置是否匹配。
其他类型
- 碳钢带锯条:价格低,适合木材、塑料、软金属的粗加工,寿命相对短。
- 金刚石带锯条:用于玻璃、陶瓷、石墨、半导体材料等超硬脆性材料切割。
- 食品级带锯条:用于肉类、冷冻食品分割,强调卫生标准与焊缝平整度。
带锯条规格怎么看:三个数字背后的门道
带锯条规格通常写作"宽度×厚度×齿距",例如27×0.9×3/4T。这三个参数分别对应锯床适配、刚性需求和切削效率。
- 宽度:常见从6mm到80mm不等。宽度越大刚性越好,适合大切深、直线切割;宽度小则转弯灵活,适合轮廓切割。选宽度的前提是锯床轮径和导向装置允许的范围。
- 厚度:常见0.6mm至1.6mm。厚条抗弯强度高、进给可以更猛,但对锯轮直径要求更大;薄条省材料、切口窄,适合精密下料。
- 齿距与齿型:齿距用每英寸齿数(TPI)表示。大齿距(如2/3T、3/4T)排屑空间大,适合厚料、软料;小齿距(如6/10T、8/12T)切口精细,适合薄壁管、型材和小截面工件。变齿距设计能减少共振,切割时噪音更低、表面更平整。
一个实用经验:切割时工件截面内至少要保证有3个齿同时参与切削,否则容易崩齿;同时也不宜齿数过密,否则排屑不畅、锯齿易糊。选规格本质上是在"排屑能力"和"切口精度"之间找平衡。
影响带锯条价格的因素有哪些
带锯条价格跨度很大,从几十元一条的碳钢条到上千元的硬质合金条都有。价格差异主要来自几个方面:
- 齿材与背材:M51高于M42,硬质合金远高于双金属;进口钢材与国产钢材成本差距明显。
- 制造工艺:热处理是否稳定、齿尖分齿是否精准、焊缝强度是否达标,都影响成品率和成本。
- 规格尺寸:宽幅大、厚度大的产品用料多,单价更高。
- 品牌与产地:进口带锯条在一致性上有优势,价格也更高;南京带锯条厂家依托本地制造业配套,交期和售后响应通常更灵活。
采购时建议把"单条价格"换算成"每刀成本"或"每平方米切割成本"来比较。一条贵30%但寿命长一倍的锯条,实际是省钱的。反之,低价条频繁换带、切口偏斜导致返工,隐性成本更高。
批发采购与定制:怎么谈更划算
带锯条属于易耗品,用量稳定的企业适合走批发渠道。批发时要注意几点:一是确认供货方能否按你的锯床型号和切割材料推荐齿型,而不是只按尺寸发货;二是关注批次一致性,不同批次硬度波动大会影响工艺稳定性;三是明确售后,断带、偏锯等问题是否有换货或技术支持。
定制需求在制造业中很常见。比如非标长度焊接、特殊齿型(钩齿、跳齿)、特定宽度厚度组合、食品级卫生要求、以及针对某种材料的齿材优化。带锯条定制通常需要提供:锯床型号与轮径、切割材料牌号与截面尺寸、现有锯条使用中的问题(断带、崩齿、偏斜、寿命短)、期望的切割效率。信息给得越全,厂家越能给出有针对性的方案。
南京及周边地区制造业密集,机床、模具、汽车零部件、金属制品企业众多,本地化采购的优势在于技术沟通快、试样周期短。选择南京带锯条厂家时,可以重点考察其是否有锯切试验能力、能否提供锯床调试建议,这往往比单纯比价更有价值。
延长带锯条寿命的实用建议
- 新锯条装机后先进行磨合切割,用较低进给跑一段时间,让齿尖形成稳定磨损面。
- 检查锯床导向臂与锯轮状态,导向块间隙过大会导致锯条抖动、切口偏斜。
- 切削液浓度和流量要匹配材料,切割不锈钢和合金钢时冷却不足会加速齿尖磨损。
- 根据切屑形态判断进给是否合理:切屑呈银白色卷曲状说明正常,粉末状说明进给过快或齿型不对。
- 建立换带记录,统计每条锯条的切割面积,用数据优化采购规格和供应商选择。
结语
带锯条是典型的"小耗材、大影响"产品。选对规格和齿型,切割成本能明显下降;选错则断带、偏锯、返工接连而来。无论是双金属带锯条、硬质合金带锯条,还是锯床带锯条的批发与定制,核心都在于把材料、设备、工艺三者匹配起来。百穆锯业深耕锯切领域,提供从规格选型、试样验证到批量供货的一站式支持,欢迎有带锯条采购与定制需求的企业来电交流,用实际切割数据说话。