带锯条选型与采购全指南:从双金属到硬质合金,读懂锯切工艺的关键耗材
在金属加工、木材加工乃至食品分割等众多制造场景中,带锯条虽然只是一件消耗品,却直接决定了切割效率、切口质量和综合加工成本。很多采购人员习惯按"价格低、能用就行"的思路选型,结果往往是频繁换条、切口偏斜、锯床损耗加剧,算下来单件成本反而更高。本文围绕带锯条的产品分类、规格参数、选型逻辑、定制要点和采购渠道,做一次系统梳理,帮助制造业用户把这条"细长的刀具"用明白。
一、带锯条是什么:结构、原理与常见分类
带锯条是一种环形封闭的带状切削刀具,安装在带锯床的两个锯轮之间循环运转,通过齿尖对工件施加切削力完成截断或轮廓切割。它的核心结构包括齿部、齿槽、背部和焊接接头(对焊或激光焊),齿部材料与热处理工艺决定了锯条的切削性能和使用寿命。
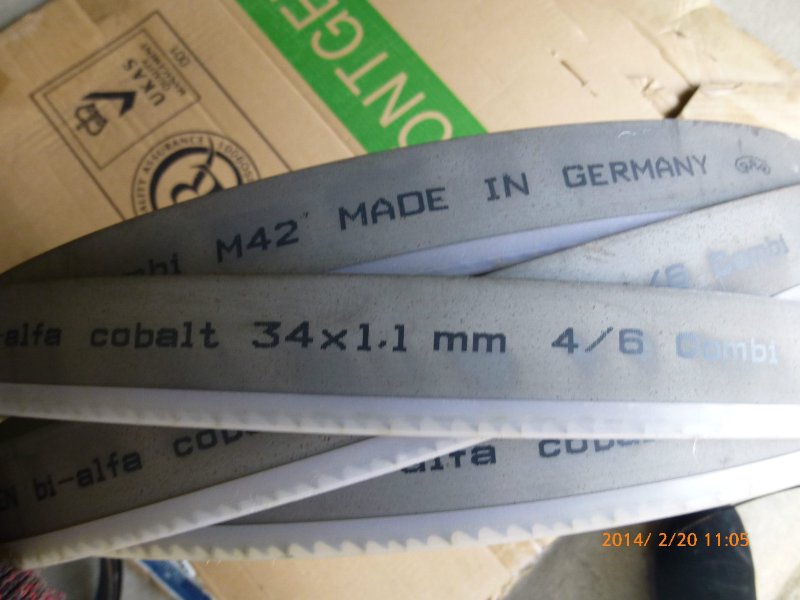
按齿部材质和制造工艺,市场上常见的带锯条主要有以下几类:
- 碳钢带锯条:整体为碳素工具钢,价格低,适合木材、塑料、软质有色金属等低强度材料的切割,在木工车间和包装行业用量较大。
- 双金属带锯条:齿部采用高速钢(如 M42、M51),背部采用弹簧钢或合金钢,通过电子束焊接复合而成。兼顾耐磨性与柔韧性,是金属切削领域的主力产品,广泛用于碳钢、合金钢、不锈钢、模具钢的下料。
- 硬质合金带锯条:齿尖为硬质合金齿块,通过焊接或镶嵌固定在钢背上。硬度高、耐磨性极强,适合高温合金、钛合金、镍基合金、淬火钢等难加工材料,以及大批量、高线速度的切割工况。
- 金刚石带锯条:用于石墨、玻璃、陶瓷、半导体材料等非金属硬脆材料的精密切割。
- 食品级带锯条:齿形经过专门设计,用于肉类、冷冻鱼、骨类分割,强调卫生性与刃口锋利度。
从应用行业看,带锯条的下游几乎覆盖了整个制造业:钢铁与有色金属下料、汽车零部件毛坯切断、模具钢开料、轴承与齿轮坯料加工、工程机械结构件备料、航空航天难加工材料成型,以及木材加工、人造板、家具制造、造纸、塑料橡胶制品、食品加工等。可以说,只要有"下料"这道工序,就离不开带锯条。
二、带锯条规格怎么看:齿距、宽度、厚度与齿形
采购带锯条时,规格参数是最容易出错的环节。选错齿距会导致切屑排不出、齿尖崩裂;选错宽度会影响锯轮适配和切割直线度。以下四个参数需要重点关注:
1. 齿距(TPI 或齿距毫米数)
齿距指相邻两齿之间的距离,常用每英寸齿数(TPI)表示。基本原则是"工件越厚、材料越软,齿距越大;工件越薄、材料越硬,齿距越小",同时要保证切削时同时参与切削的齿数不少于 3 齿、不多于 24 齿。变齿距(如 3/4、4/6、5/8、10/14)设计能有效抑制共振,减少切割噪音和齿尖冲击,是目前金属切削的主流选择。
2. 宽度与厚度
锯条宽度需与锯床锯轮直径匹配,宽度越大刚性越好、切割直线度越高,但受锯轮限制。常见宽度从 6mm 到 80mm 不等,厚度一般为 0.6mm 至 1.6mm。窄条适合曲线和轮廓切割,宽条适合大截面工件的高效截断。
3. 齿形与齿材
标准齿、钩形齿、跳齿等齿形适用于不同材料;齿材方面,M42 高速钢适用于大多数普通钢材,M51 含钴量更高、红硬性更好,适合不锈钢和难加工材料。硬质合金齿则在超高强度材料和大批量生产中体现优势。
4. 长度与接头
带锯条长度由锯床中心距决定,通常按设备说明书定制。接头方式有对焊、激光焊和嵌接,焊接质量直接影响断带风险,采购时应关注厂家的焊接工艺和接头强度检测手段。
三、选型逻辑:按材料、设备和批量三个维度匹配
带锯条没有"万能型号",选型的本质是在材料可切削性、设备能力和生产节拍之间找平衡。可以按以下三个维度逐步收敛:
- 看材料:低碳钢、中碳钢可选常规双金属带锯条;不锈钢、模具钢、高合金钢建议选用含钴高速钢齿材并降低线速度;钛合金、镍基高温合金、淬火件优先考虑硬质合金带锯条。
- 看设备:卧式锯床、立式锯床、自动送料锯床对锯条长度、宽度和齿形的要求不同;老旧设备刚性不足时,宜选用齿距略大、容屑空间充足的型号,避免闷车断带。
- 看批量与节拍:小批量多品种适合通用型双金属带锯条,换型灵活;大批量单一规格下料,硬质合金带锯条虽然单价高,但寿命长、换条停机少,综合成本往往更低。
此外,切削参数同样关键。线速度、进给量、冷却液浓度三者配合不当,再好的锯条也会提前失效。例如切割不锈钢时线速度过高会造成齿尖过热磨损,切割铝合金时冷却液选择不当会引起粘齿。建议在批量投产前做小样试切,记录锯条寿命和切口质量,再固化参数。
四、带锯条价格的影响因素与批发采购建议
很多用户搜索"带锯条价格"时,希望得到一个明确的数字,但带锯条属于典型的非标耗材,价格差异可能达到数倍。影响价格的主要因素包括:
- 齿材与背部材料(M42、M51、硬质合金的成本差距明显);
- 规格尺寸(宽度、厚度、长度、齿距);
- 品牌与产地(进口带锯条在稳定性上有口碑,国产优质厂家性价比突出);
- 焊接工艺与质量检测标准;
- 采购批量与是否定制。
对于用量稳定的制造企业,建议采取"批发+常备库存"的采购方式:一方面通过批量采购降低单价,另一方面与厂家建立规格档案,按设备型号和常用材料预先备货,避免因断条停机影响交期。选择带锯条批发渠道时,应重点考察厂家是否具备稳定的齿材来源、规范的焊接与热处理工艺、以及可追溯的质量检测记录,而不仅仅比较报价单上的数字。
五、定制与本地化服务:南京带锯条厂家的价值所在
标准规格之外,越来越多的工况需要带锯条定制服务。例如特殊长度的锯床、非标齿形需求、特定材料的专用齿型开发、食品分割线的卫生级锯条等。定制能力考验的是厂家的焊接设备精度、齿形加工能力和工艺经验积累。
对于长三角地区的制造企业而言,选择南京带锯条厂家的现实优势在于响应速度:规格咨询、样品试切、紧急补货、断带原因分析等环节,本地化服务能显著缩短沟通链条。百穆锯业长期深耕带锯条制造与批发领域,产品覆盖双金属带锯条、硬质合金带锯条及多种规格的锯床带锯条,可根据客户的材料类型、设备型号和切割节拍提供选型建议与定制加工,并配套质量检测与售后技术支持。
六、使用与维护:延长带锯条寿命的几个细节
再好的带锯条也需要正确的使用习惯来支撑。以下几点在实际生产中经常被忽视:
- 新条跑合:新锯条前几刀应降低进给量,让齿尖逐步适应工况,可明显延长寿命;
- 张紧力控制:张紧不足会导致切割偏斜,张紧过度会加速疲劳断带,应按锯条厚度和宽度设定;
- 冷却液管理:定期检测浓度和清洁度,避免杂质堵塞齿槽;
- 锯轮与导向臂检查:锯轮磨损、导向块间隙过大会造成锯条跑偏和早期失效;
- 断带分析:记录断带位置和断口形态,区分是焊接质量问题、疲劳断裂还是操作不当,便于针对性改进。
把这些细节纳入日常点检制度,配合合理的选型与采购策略,带锯条的综合使用成本通常能有明显下降。对于正在优化下料工序的企业,不妨从梳理现有锯条规格档案开始,逐步建立与材料、设备、批量相匹配的选型标准,让这条不起眼的环形刀具真正发挥出应有的效率。